Добро пожаловать в Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
Добро пожаловать в Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
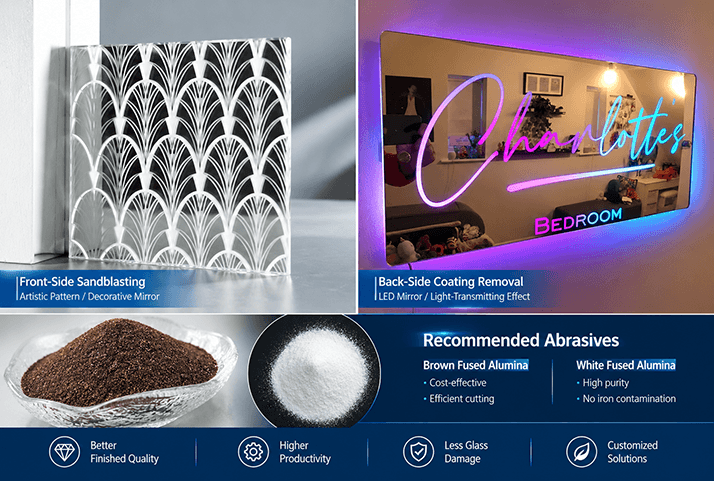
С ростом распространения технологий умного дома и увеличением спроса на высококачественную архитектурную отделку рынок умных LED-зеркал для ванных комнат, антибликовых художественных зеркал и индивидуальных декоративных зеркал быстро развивается. Однако при пескоструйной обработке зеркал производители сталкиваются с такими проблемами, как низкая эффективность удаления заднего покрытия, сколы и разрушение кромок стекла, неравномерное светопропускание, чрезмерно шероховатая поверхность и загрязнение железом.
Как поставщик абразивов и решений для обработки поверхностей, мы систематически рассматриваем два основных применения пескоструйной обработки зеркал — удаление заднего покрытия для создания светопропускающих участков и фронтальное художественное матирование, включая выбор абразива, зернистости, давления и сопла.
Пескоструйная обработка зеркал — это процесс обработки поверхности, при котором сжатый воздух с высокой скоростью направляет такие абразивы, как Электрокорунд нормальный, Электрокорунд белый или стеклянные шарики, на переднюю или заднюю поверхность зеркала, изменяя его оптические и поверхностные характеристики.
В зависимости от обрабатываемой поверхности и требуемого результата обработку зеркал можно разделить на два основных направления.
Принцип: абразивная струя удаляет слой серебросодержащей краски и отражающий серебряный слой с обратной стороны зеркала, открывая прозрачную стеклянную основу.
Применение: создание светопропускающих зон для LED-световых каналов, сенсорных значков и дисплейных окон в умных зеркалах для ванных комнат. При установке LED-лент за зеркалом свет проходит через обработанные зоны, создавая мягкий и равномерный эффект подсветки.
Принцип: трафарет или гравировальная пленка защищает необрабатываемые участки, а абразив непосредственно наносится на поверхность стекла, создавая микрошероховатость и рассеянное отражение.
Применение: создание узоров, логотипов, антибликового эффекта и матовых поверхностей с повышенной устойчивостью к видимым отпечаткам пальцев.
Различные процессы пескоструйной обработки зеркал предъявляют разные требования к твердости, чистоте и режущей способности абразива.
Характеристики: содержание оксида алюминия >99%, высокая твердость, высокая режущая способность, хорошие свойства самозатачивания, высокая чистота и минимальное содержание железных примесей.
Применение: удаление заднего покрытия высококачественных LED-зеркал и высококачественное фронтальное декоративное матирование. Минимизация железного загрязнения и риска изменения цвета делает его подходящим для процессов, где требуется высокое светопропускание и чистая равномерная матовая поверхность.
Характеристики: высокая экономичность, относительно высокая вязкость и эффективная режущая способность.
Применение: быстрое удаление серебряной краски и грунтовки с обратной стороны обычных зеркал при ориентации на снижение себестоимости. При обработке высококачественных зеркал следует учитывать возможное влияние следовых примесей.
| Требование | Абразив | Зернистость | Давление | Сопло | Целевой результат |
|---|---|---|---|---|---|
| Удаление покрытия с задней стороны LED-зеркала и создание светопропускания | Электрокорунд белый / Электрокорунд нормальный | 120#–180# (рекомендуется 150#) | 0,30–0,45 MPa (не рекомендуется более 0,5 MPa) | Сопло из карбида бора 6,0–8,0 мм | Быстрое удаление лакокрасочного и отражающего слоя при снижении повреждения стекла |
| Ультратонкая матовая / антибликовая обработка | Высокочистый Электрокорунд белый | 220#–280# | 0,20–0,35 MPa | Сопло из карбида бора / карбида кремния 4,0–6,0 мм | Тонкая и равномерная матовая поверхность с хорошим рассеянным отражением |
| Фронтальная художественная обработка узоров | Электрокорунд белый | 150#–200# | 0,25–0,40 MPa | Сопло из карбида бора 6,0–8,0 мм | Четкие узоры и равномерная матовая поверхность |
Зеркала являются хрупкими материалами. Чрезмерное давление (>0,5 MPa) может вызвать микротрещины и сколы кромок, тогда как слишком низкое давление (<0,2 MPa) может быть недостаточным для удаления прочно сцепленного заднего покрытия.
Рекомендуется поддерживать стабильное давление около 0,3–0,4 MPa и удерживать пистолет под углом 45°–60° к поверхности зеркала. Это помогает снизить концентрацию напряжений при воздействии под углом 90°.
Для обработки зеркал обычно применяются сухая или высоконапорная влажная пескоструйная обработка. Абразив может вызывать значительный износ сопла. Сопла из карбида бора (B₄C) рекомендуются благодаря высокой износостойкости. Их срок службы может быть примерно в 3–5 раз выше, чем у твердосплавных сопел.
Для удаления покрытия с больших площадей LED-световых каналов рекомендуется использовать сопла Venturi. Для небольших сенсорных значков и тонких узоров подходят прямоточные микро-сопла.
Если диаметр отверстия сопла увеличился более чем на 15% вследствие износа, сопло следует своевременно заменить.
В циркуляционной системе абразив постепенно разрушается и превращается в более мелкие частицы.
При накоплении большого количества пыли и мелких частиц светопропускание может снизиться, а текстура поверхности стать неоднородной.
Поэтому рекомендуется использовать систему воздушной классификации и возврата абразива для своевременного удаления чрезмерно мелких частиц и добавления свежего абразива.
Как профессиональный поставщик абразивов, мы предлагаем Электрокорунд белый, Электрокорунд нормальный и абразивы индивидуальных характеристик для обработки стекла и поверхностей.
Для получения образцов или индивидуального решения по оптимизации абразива и процесса пескоструйной обработки свяжитесь с нашей технической командой.
 English
 Русский
 日本語
 한국어
 Español
 Tiếng Việt
 Deutsch
 Français
 Italiano
 Português

